【导语】 2026上半年全国汽车召回50次、约165万辆,自主品牌召回量同比激增681.2%。本文从小鹏X9、沃尔沃EX30等召回案例切入,拆解视觉检测、3D视觉、精密计量三大能力如何构筑质量防线,解读个元科技、瑞科智能等方案商的落地路径。
一个小零件出了问题,可能让多少辆车返场?
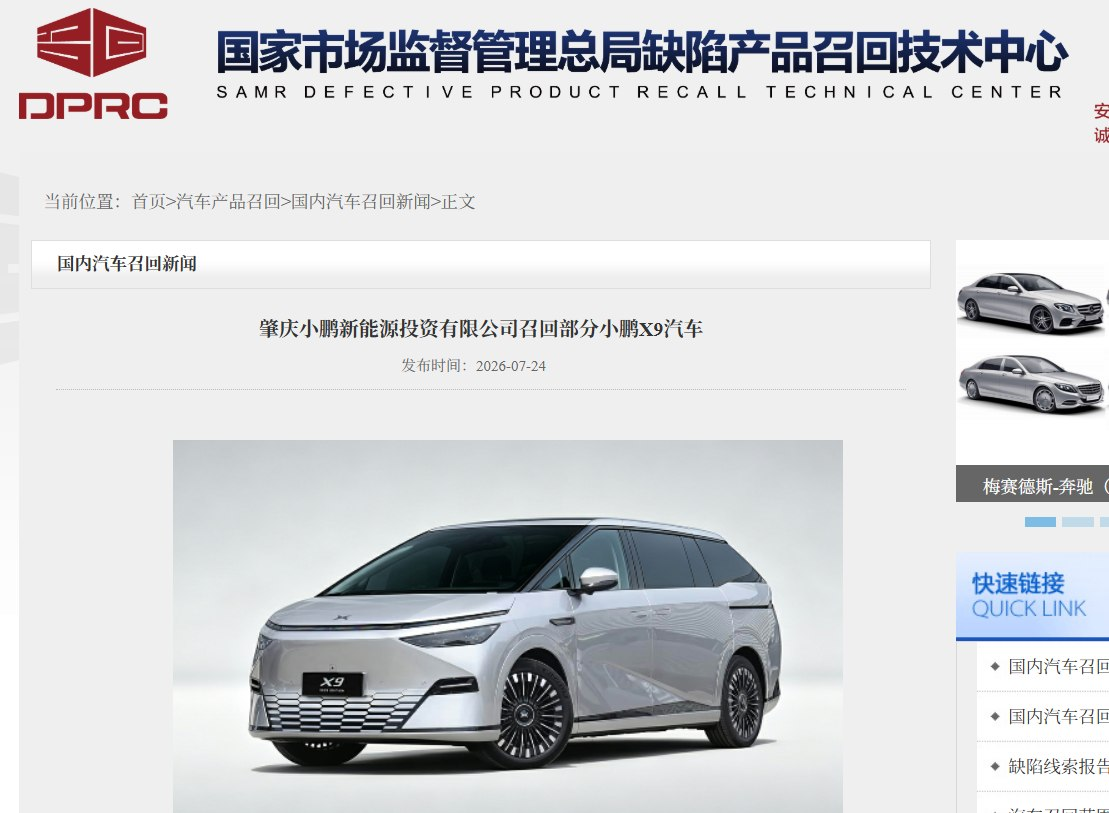
今年7月,小鹏X9给出了一个答案:33,473辆。
国家市场监督管理总局的召回公告显示,这批车辆召回的原因,并非动力电池或电机等核心“大件”出现了颠覆性故障,而是前空气弹簧的制造工艺出现波动,导致部分车辆气密性下降。
这并非孤例。国产MINI COOPER纯电因为“后视镜支架粘合不良”召回;沃尔沃EX30则因为“生产偏差造成锂枝晶生长”存在起火风险,被纳入国家强制召回。
2026年1—6月,全国共实施汽车召回50次,涉及约165万辆汽车。其中,自主品牌召回数量较2025年同期激增681.2%。到了8月,市场监管总局又集中发布多起召回公告,仅8月21日一天,相关召回就涉及超过700万辆/次。数字很大,但真正值得关注的,并不是又有多少辆车被召回,而是这些问题能否在制造环节就被发现。
对今天的新能源汽车来说,这个问题越来越具体:空气弹簧的气密性、电池焊缝、压铸件内部缺陷、电机转子的尺寸与位置……很多缺陷并不明显,却可能一路穿过生产线,直到车辆交付甚至进入市场后才暴露。
检测因此不再只是出厂前的最后一道检查,而是应该被定义为每一道制造过程的防线。
──────────────────────────────────────────
核心摘要
2026年上半年全国汽车召回约165万辆,小鹏X9因前空气弹簧气密性下降召回33,473辆——问题不在电池、电机等"大件",而在制造环节的小偏差。新能源汽车的一体化压铸件、动力电池结构件、车灯光学件、电机扁线与转子,正面临"缺陷越来越小、结构越来越复杂、节拍越来越快"的三重挑战,人工抽检与单点测量已难以为继。检测由此从"出厂前的最后一道检查"变成"每一道制造过程的防线",并形成一条清晰的能力链:视觉识别发现表面异常、3D视觉理解空间形状、计量测量量出精确偏差,再回传制造端追溯调优。本文拆解个元科技、瑞科智能、基恩士、LMI、思看科技、蔡司、海克斯康、天准、日联科技等企业的检测方案,并介绍2027 ITES深圳工业展对精密检测的布局。
关键数据速览
• 2026年1—6月全国汽车召回50次、约165万辆;自主品牌召回数量同比激增681.2%
• 8月21日单日召回超700万辆/次;小鹏X9因空气弹簧气密性下降召回33,473辆
• 一体化压铸:16000吨级设备,内部气孔/缩松/裂纹肉眼难辨;电池模组长度可达2米以上
• 个元科技:12MP相机飞拍180mm/s,0%漏检率、误判率<5%,232种打光方式,人工成本省50%以上
• 瑞科智能RK-1900:配备9-13个相机,AI检测精度±0.01mm
• 检测能力链:视觉(发现异常)→ 3D(理解形状)→ 计量(量出偏差)→ 回传制造端(追溯调优)
• 2027 ITES深圳工业展:2027年3月24-27日,聚焦精密检测、柔性装配、智能输送及产线集成
──────────────────────────────────────────
新能源汽车带来了更多新的结构、新的材料,也带来了更多过去并不容易遇到的制造问题。
一体化压铸件、动力电池结构件、车灯光学件、电机扁线与转子,以及连接器、热管理部件等精密零部件,都需要在有限的尺寸和空间里完成越来越复杂的功能。
问题也随之变得更加具体。
一体化压铸,难在大。
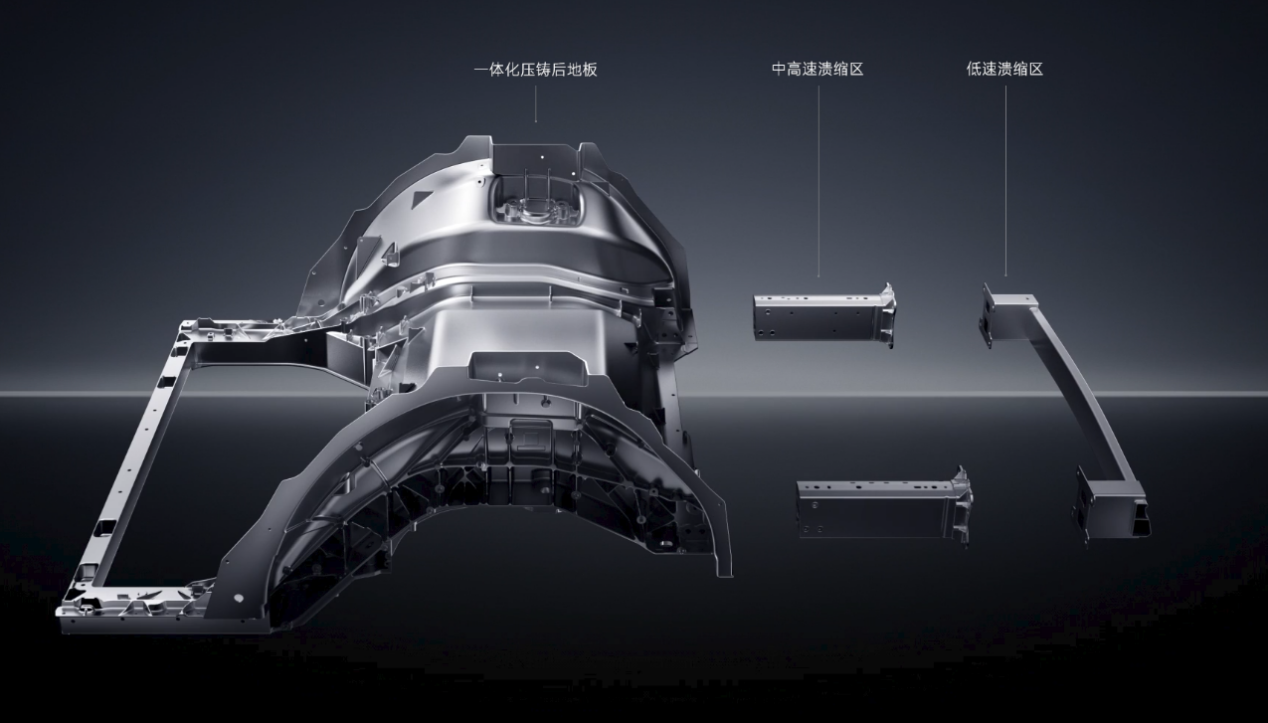
16000吨级压铸设备生产的一体化车身结构件,尺寸大、结构复杂,内部还可能出现气孔、缩松、裂纹等肉眼无法判断的缺陷。
传统X射线虽然能够穿透金属,但面对大型复杂铸件,结构重叠可能遮挡缺陷;检测结果还需要进一步分析判断,也给大规模量产带来效率压力。
对于这类零件来说,真正的问题不是能不能发现缺陷,而是如何在复杂结构中准确找到内部问题,并让检测速度跟上生产节拍。
图源/小米
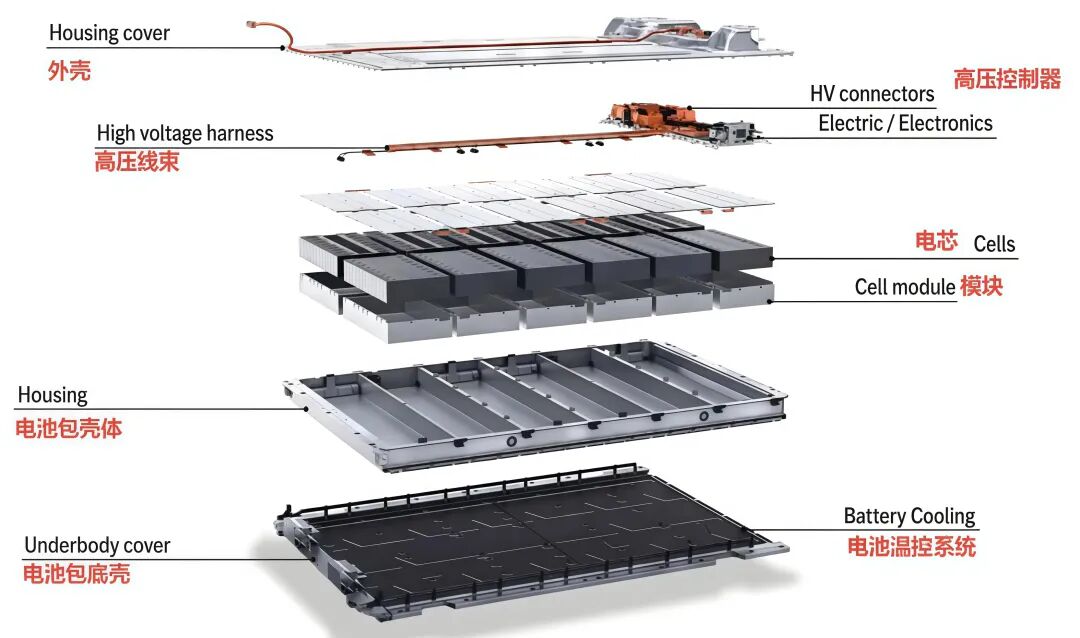
动力电池结构件,难在长和复杂。
电池模组的焊接涉及铜、铝、镍等不同材料,热膨胀差异、焊接参数波动都可能带来虚焊、裂纹、气孔等问题。当模组长度达到2米以上,定位误差还会随着长度累积。焊点位置、焊缝质量、平面度以及结构件尺寸,都需要被准确识别。
图源/电动智汇
与此同时,高反光金属表面又进一步增加了视觉成像难度。这意味着电池检测不能只判断焊点有没有,还要确认位置、尺寸、形态和连接质量是否稳定。
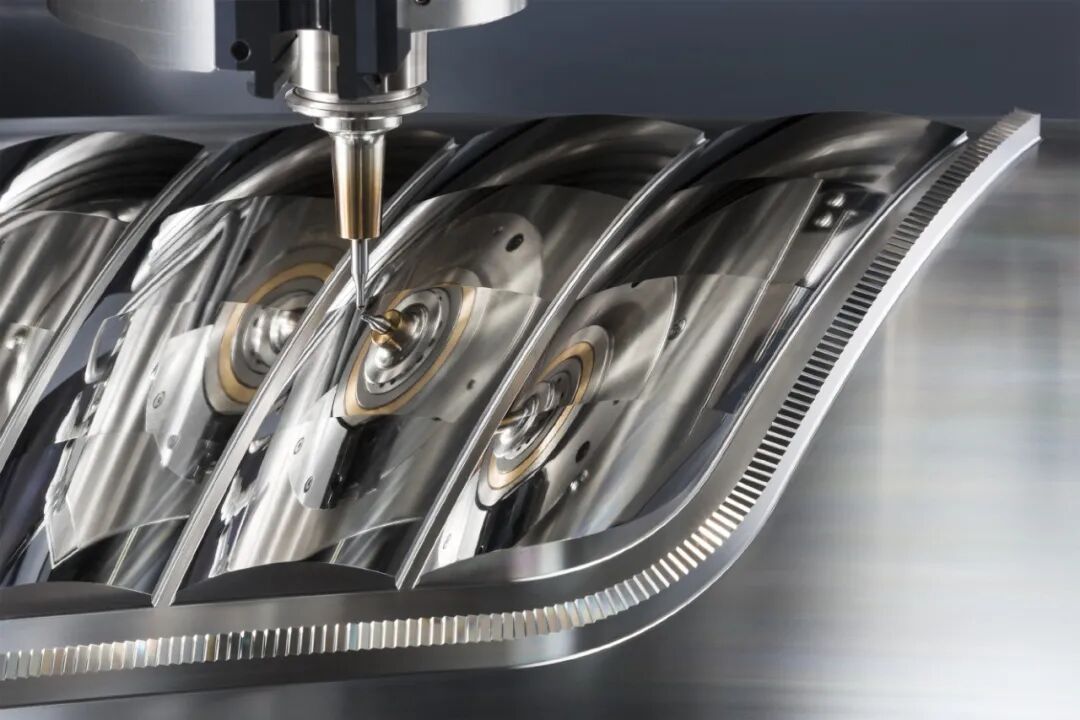
车灯,难在光学精度。
LED、透镜、反射镜、导光条、电子控制件被集成到一个高度紧凑的结构中,任何一个光学面的细微偏差,都可能影响最终配光效果。透镜表面的划痕会影响光线传播;反射镜曲率偏差会改变配光性能;导光条上的V-cut槽,其深度、角度和间距也会影响出光均匀性。
图源/牧野中国
模具的微小磨损同样会被传递到最终产品。因此,车灯检测已经从单纯的外观检查延伸到光学面形、轮廓、尺寸、胶路和装配关系。
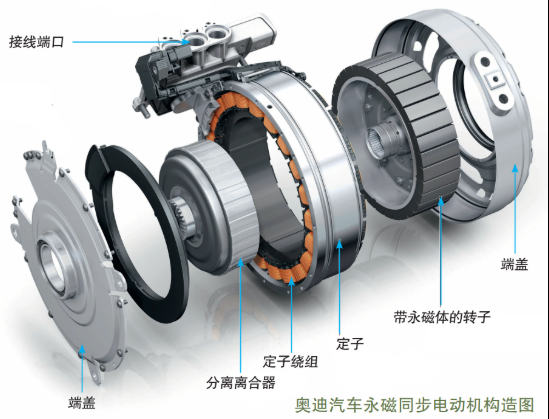
电机,难在精度。
新能源汽车电机的扁线柔性高、表面又有绝缘漆层,接触式测量存在损伤和变形风险;叠片需要关注几何形状、平面度和毛刺;转子则涉及严格的形状和位置公差,部分叠片质量控制要求达到微米级,转子还需要控制严格的形状和位置公差。
图源/网络
这些零部件的共同难点,可以归结为:缺陷越来越小,结构越来越复杂,生产节拍越来越快。因此,人工很难持续保持一致的判断,传统单点测量也很难覆盖复杂工件的全部特征。
于是,检测不再只是生产完成后的质量确认,而是在产品离开产线之前,尽可能把问题找出来。
──────────────────────────────────────────
关键要点 · 小偏差检测,各有各的痛
• 一体化压铸难在大:16000吨级,内部气孔/缩松/裂纹,传统X射线结构重叠易遮挡缺陷
• 动力电池难在长和复杂:铜铝镍异种焊接,模组长2米+,高反光金属表面成像难
• 车灯难在光学精度:透镜划痕、反射镜曲率、V-cut槽深度角度都影响配光
• 电机难在精度:扁线柔性高、绝缘漆层、叠片与转子微米级公差
• 共同难点:缺陷越来越小、结构越来越复杂、生产节拍越来越快
──────────────────────────────────────────
汽车零部件的检测,本质上不是给机器装一双摄像头。机器究竟需要看到什么,取决于零件本身的问题。且不同零件的问题,需要不同的检测方式。
表面划伤、缺件、错装,需要视觉识别;孔位、平面度、轮廓和间隙,需要尺寸测量;复杂曲面、变形和空间关系,需要三维数据;气孔、裂纹、焊缝内部缺陷,则需要进入无损检测。
从这个角度看,汽车检测正在形成一条越来越清晰的能力链:先发现问题,再定位问题,接着量出偏差,最后追溯问题。
先看见表面问题:解决缺陷识别
连接器、电机轴、冲压件等零部件数量大、节拍快,最先面对的问题往往是外观缺陷。但金属反光、复杂纹理、微小缺陷都会干扰成像。
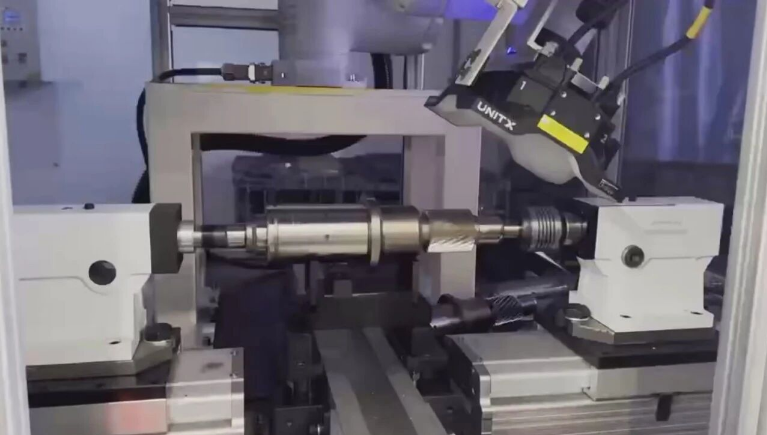
个元科技集成12MP高分辨率相机、OpitX-V6光学模块安装在六轴机械臂末端完成飞拍速度180mm/s的电机轴全检,可实现0%漏检率,误判率<5% SAT结果。对于经过喷漆的表面处理的车门内饰条,其使用软件定义的智能成像系统有232不同的打光方式,可在数分钟内找到最优打光,稳定检出凹坑、黑点、划伤、颗粒、磕伤等缺陷类型,人工成本可节省了50%以上。
图源/个元科技
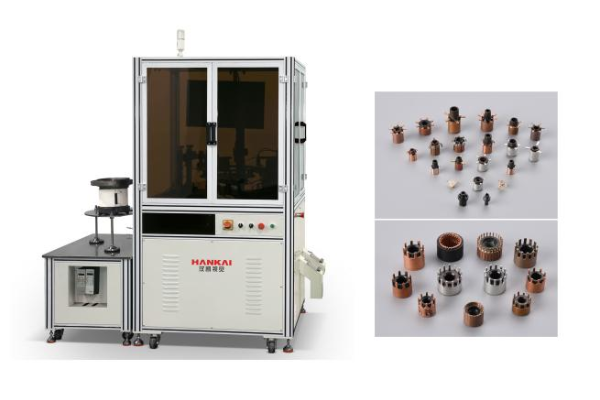
汉凯视觉的针对电机中的换向器(整流子)视觉检测设备HK-H1与HK-H2,针对换向器外观尺寸以及电木缺损、爪变形、内钩损等外观缺陷进行全自动检测,同时输出智能输出检测报表,可优化生产工艺流程,降低生产成本。
图源/汉凯视觉
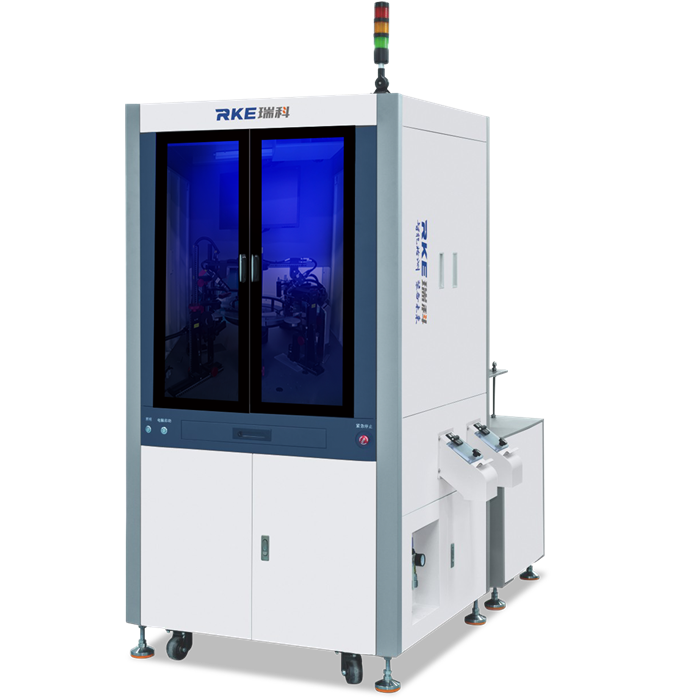
瑞科智能的RK-1600系列利用AI学习能力识别常规算法难以处理的色差、黑点、压伤;RK-1900系列配备9-13个相机,通过AI算法处理内外壁复杂缺陷,检测精度同样可达±0.01mm。
图源/瑞科智能
这些方案解决的是同一个问题:让大量零件按照同一套标准被快速检查。
再看懂问题:把二维图像变成空间数据
当检测对象变成大型压铸件、电池箱体、车身结构件,二维图像就很难完整表达零件的空间状态。
这时候,3D视觉和三维扫描的价值就出来了。
基恩士的LJ-S8000飞扫式3D激光视觉系统,则已经与协作机器人结合,在汽车零部件产线上完成多角度、多点位扫描,可检测铆接点一致性、外观瑕疵、3D尺寸和工件定位,并将结果实时上传MES。
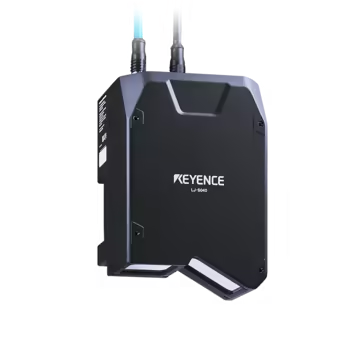
全自动扫描3D 视觉系统-LJ-S8000系列,图源/基恩士
LMI Technologies的Gocator系列3D视觉产品采用蓝光全幅快照技术,大视野一步到位,覆盖汽车、新能源电池等场景,其中部分产品针对高反光、曲面、深槽等复杂表面进行三维在线扫描,也有面向大型汽车部件的全场景3D检测方案。
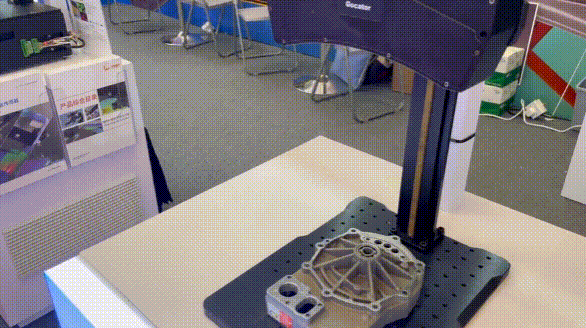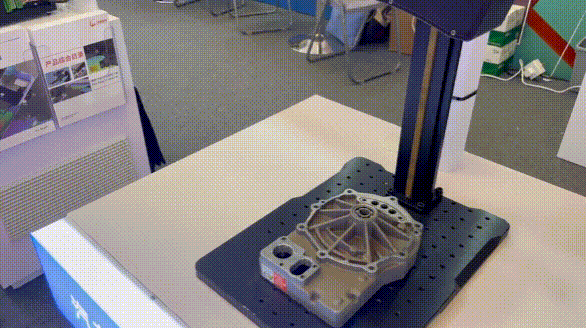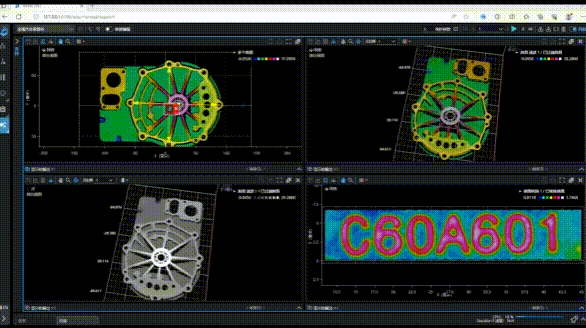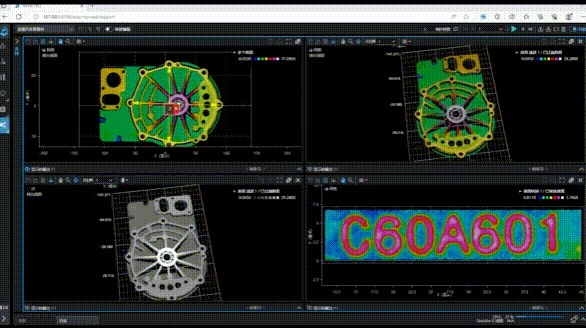
图源/乐姆迈LMI
思看科技则把三维扫描进一步用于汽车零部件和车身检测。通过扫描获得完整三维数据,再与CAD模型进行比对,可以直接看到不同区域的偏差,还能够提取孔距、孔径、同轴度和装配间隙等数据。
它们解决的是另一个问题:一个复杂零件到底变形在哪里,偏了多少,为什么装不上?
最后量出问题:解决精度和公差
对于电机、压铸件、汽车模具以及大量精密零部件,仅仅判断“异常”还不够,制造端最终需要的是明确的尺寸数据,即到底偏了多少?
蔡司已经将光学三维、三坐标、工业CT等技术组合到新能源汽车电机检测中,覆盖扁线尺寸与位置、叠片几何、定子装配、焊缝内部缺陷、转子和轮轴等多个环节。如蔡司的ViScan 采用先进的拍照式测量方法,配备多种定焦焦距镜头,可自动对焦,在视场平面内具备精准的边缘检测能力,完美契合了车灯测量的需求。升级后,企业无需再对车灯进行切割,直接就能对整体车灯进行全面、精准的测量。
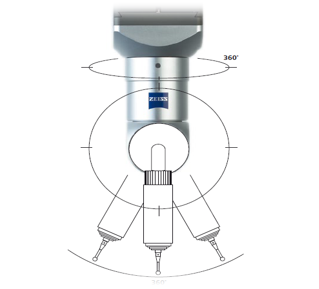
图源/蔡司
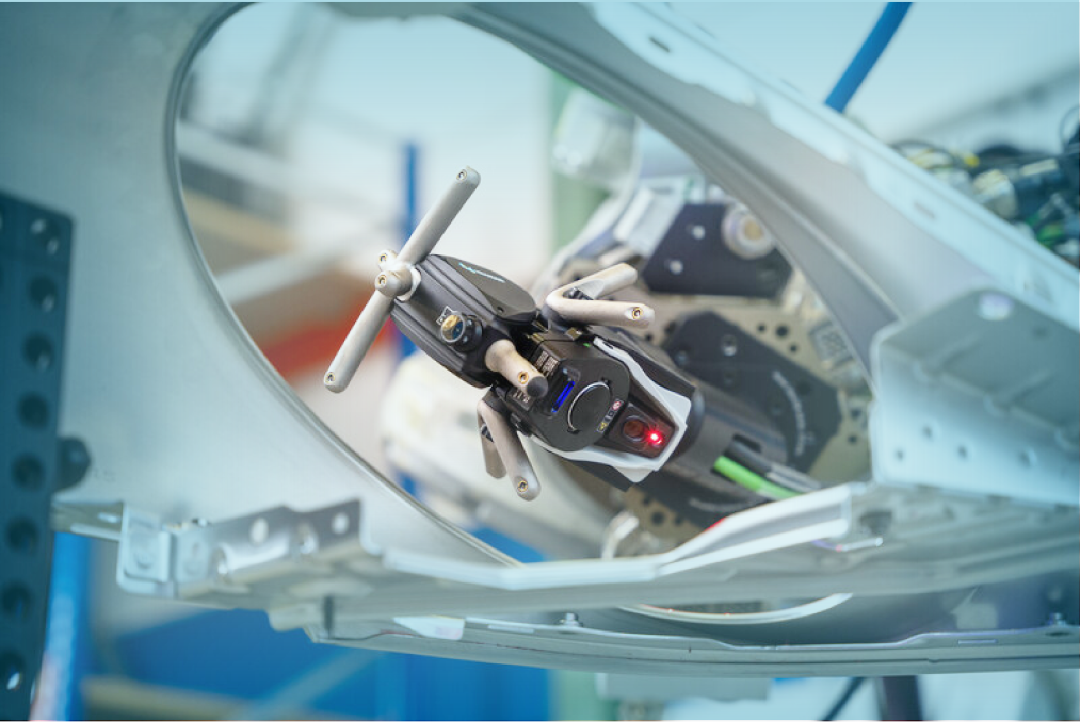
海克斯康则把尺寸测量进一步推进到生产线。其PRESTO光学自动化测量系统专为大中型零部件自动化测量打造,融合了先进光学测量技术与机器人测量技术,拥有XS/S/M/L/XL全系列型号,可覆盖不同测量范围与精度需求,快速精准完成零部件三维数字化及尺寸测量任务。
图源/海克斯康
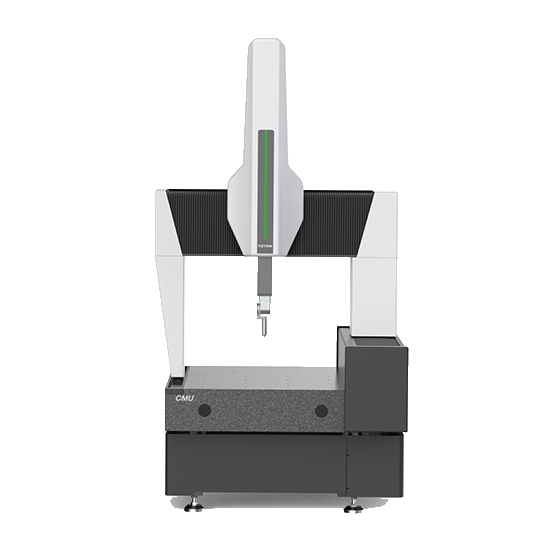
天准科技的CMU三坐标测量机与Vispec Cube自研软件,依托TR50自动旋转测座、连续扫描、离线编程与碰撞仿真,实现一次装夹完成全尺寸检测,显著提升测量精度、检测效率与一致性,解决变速箱壳体量产中面临深孔盲孔测量失真、复杂孔系同轴度管控难、检测效率不足等挑战。
图源/天准科技
到了这个阶段,检测的意义已经很明确了。视觉负责发现异常,3D负责理解形状,计量负责把偏差变成准确的数据。
不同技术并不是简单替代关系,而是在同一条制造链上承担不同任务。
──────────────────────────────────────────
关键要点 · 难的不止检测,而是把问题找准
• 检测本质不是给机器装摄像头,而是"看什么取决于零件的问题"
• 能力链:先发现问题 → 定位问题 → 量出偏差 → 追溯问题
• 视觉识别(个元科技/汉凯视觉/瑞科智能):外观缺陷,0%漏检、±0.01mm
• 3D视觉(基恩士LJ-S8000/LMI Gocator/思看科技):把二维图像变成空间数据,CAD比对找偏差
• 计量测量(蔡司/海克斯康PRESTO/天准CMU):把偏差变成精确尺寸数据
• 三类技术不是替代关系,而是同一条制造链上的分工
──────────────────────────────────────────
03
提质增效能兼得吗?
真正值得关注的变化,还有检测设备和生产设备之间的距离越来越短。
大型压铸件需要在产线节拍内完成内部缺陷检测;电池结构件需要在线确认焊接质量;车身需要持续监控尺寸和焊缝;电机零部件则需要在多个工序之间完成尺寸、位置和缺陷检测。
检测如果停留在最后一道工序,发现问题时往往已经晚了,更理想的生产流程,是让检测结果尽快回到制造端。
日联科技的大型一体化压铸X射线智能检测系统就是一个典型案例。在智界V9车身后地板的产线中,自主研发的先进X射线无损检测技术与AI+缺陷自动识别算法,能够对后地板的内部缺陷进行高效、精准的100%检验。无论是细微气孔还是隐蔽缩松,均可精准识别判定。检测数据还能进一步回传,为工艺调整提供依据。
类似的逻辑也出现在视觉检测中。
基恩士的3D视觉方案与机器人结合后,可以完成多工位扫描,检测结果实时进入MES。一旦发现异常,可以进一步追溯问题来源。检测由此形成了一条新的路径:发现问题→定位问题→追溯原因→调整工艺。这也是为什么汽车零部件的检测设备正在越来越多地与机器人、自动化设备、MES和生产设备连接。
──────────────────────────────────────────
关键要点 · 提质增效能兼得吗
• 检测与生产设备的距离越来越短,检测从末道工序前置到制造端
• 日联科技X射线+AI:智界V9后地板内部缺陷100%检验,数据回传指导工艺调整
• 基恩士3D视觉+机器人:多工位扫描,结果实时进MES,异常可追溯
• 新路径:发现问题 → 定位问题 → 追溯原因 → 调整工艺
• 检测设备正越来越多地与机器人、自动化、MES和生产设备连接
──────────────────────────────────────────
2027年3月24日至27日,2027 ITES深圳工业展将在深圳国际会展中心(宝安)举办。旗下自动化及智能应用创新展精准锚定精密制造的生产与装配核心场景,深度聚焦抛光打磨、柔性装配、精密检测、智能输送及产线集成等关键环节,系统呈现自动化技术贯穿精密制造全流程的整体解决方案,连接汽车零部件等产业的实际制造需求。
如果你正在为一体化压铸的内部缺陷、车灯光学件的面形精度,或是电池模组的焊缝一致性寻找检测方案,这里或许就是答案落地的地方。
──────────────────────────────────────────
行动指南:不同角色如何构建检测防线?
汽车零部件制造企业
• 把检测从出厂末道工序前置到每一道工序,建立"发现问题→追溯→调工艺"闭环
• 针对压铸内部缺陷、异种金属焊接、车灯光学面形、电机微米级公差配置专用检测方案
• 推动检测结果回传制造端(MES/工艺),实现数据驱动的质量改进
检测设备 / 方案商
• 按"视觉识别/3D形状/计量数据"能力链找准定位,提供在线检测方案
• 接入机器人与MES,让检测结果实时回到制造端,形成闭环
• 针对高反光、异种材料、深孔盲孔等难点场景提升成像与算法能力
──────────────────────────────────────────
常见问题(FAQ)
Q:2026年上半年汽车召回情况如何?
A:据国家市场监督管理总局数据,2026年1—6月全国共实施汽车召回50次,涉及约165万辆汽车,自主品牌召回数量较2025年同期激增681.2%。8月21日单日相关召回就涉及超过700万辆/次。
Q:小鹏X9为什么被召回?
A:小鹏X9因前空气弹簧制造工艺出现波动,导致部分车辆气密性下降,今年7月召回33,473辆。问题不在动力电池、电机等核心"大件",而在于制造环节的小偏差。
Q:新能源汽车制造检测为什么越来越难?
A:一体化压铸件、电池结构件、车灯光学件、电机扁线与转子等新结构,带来"缺陷越来越小、结构越来越复杂、生产节拍越来越快"的三重挑战,人工抽检和传统单点测量难以覆盖。
Q:一体化压铸件内部缺陷怎么检测?
A:16000吨级压铸件内部易出现气孔、缩松、裂纹等肉眼难辨的缺陷。传统X射线面对大型复杂铸件会结构重叠遮挡缺陷,日联科技等企业用X射线无损检测+AI缺陷自动识别,实现产线节拍内的100%检验。
Q:动力电池结构件检测难点在哪?
A:电池模组涉及铜、铝、镍等异种材料焊接,热膨胀差异和参数波动易产生虚焊、裂纹、气孔;模组长达2米以上时定位误差随长度累积;高反光金属表面又增加视觉成像难度。
Q:车灯为什么需要光学精度检测?
A:LED、透镜、反射镜、导光条集成在紧凑结构中,透镜划痕、反射镜曲率偏差、导光条V-cut槽深度角度都会影响配光效果,模具微小磨损也会传递到成品,检测已从外观检查延伸到光学面形与尺寸。
Q:汽车零部件检测的"能力链"是什么?
A:先发现问题(视觉识别表面缺陷)→ 定位问题(3D视觉/扫描理解空间形状)→ 量出偏差(计量测量得到精确尺寸)→ 追溯问题(数据回传制造端调整工艺),四步构成完整检测闭环。
Q:检测设备为什么越来越多接入MES和生产设备?
A:检测若停留在最后一道工序,发现问题时往往已晚。让检测结果实时回传制造端(如MES),可快速追溯原因、调整工艺,检测与生产设备的距离越短,越能实现"提质增效"兼得。
──────────────────────────────────────────
本文涉及的核心企业与机构
小鹏X9 / 智界V9:召回与在线检测案例(空气弹簧气密性、后地板压铸内部缺陷)
个元科技:12MP相机+机械臂飞拍180mm/s,0%漏检率、232种打光方式
汉凯视觉:电机换向器视觉检测设备HK-H1/HK-H2,全自动检测+智能报表
瑞科智能:RK-1600/RK-1900系列,AI识别色差黑点压伤,精度±0.01mm
基恩士:LJ-S8000飞扫式3D激光视觉系统,多角度扫描,结果实时进MES
LMI Technologies:Gocator系列蓝光全幅快照3D视觉,覆盖高反光/曲面/深槽
思看科技:三维扫描+CAD比对,提取孔距、孔径、同轴度、装配间隙
蔡司 / 海克斯康 / 天准科技:光学三维+三坐标+工业CT;PRESTO自动化测量;CMU三坐标+Vispec Cube
日联科技:一体化压铸X射线智能检测+AI缺陷识别,产线内100%检验
2027 ITES深圳工业展:第28届,2027年3月24-27日,深圳国际会展中心(宝安),聚焦精密检测等自动化环节